

Добро пожаловать на консультацию:+86-18031760999


 Новости

— Новости —
Новости
Описание технологического процесса производства фитингов из сплавов для труб
Author:Китайская компания Hebei Hongcheng Pipe Industry C
Click:
Time:2026-10-16 15:25:13
I. Описание производственного процесса
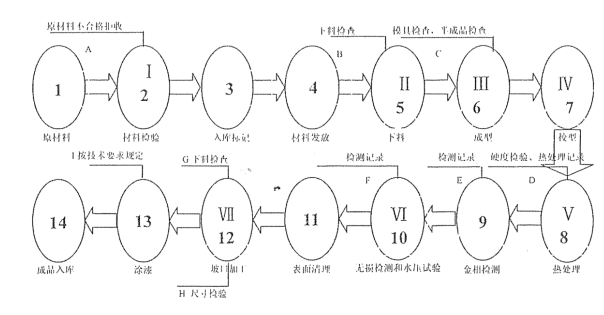
1. Технологический процесс производства фитингов для труб P91
- Примечание: I, II, III, IV, V, VI, VII — контрольные звенья; A, B, C, D, E, F, G, H, I — контрольные точки; 1, 2, 3, 4, 5, 6, 7, 8, 9, 10, 11, 12, 13, 14 — номера технологических процессов.
- 2. Контроль технологического процесса
- 2.1 Повторный контроль материалов
- 2.1.1 Наша компания располагает многочисленным профессиональным испытательным оборудованием для материалов и готовой продукции. Вновь поступающие материалы проходят следующие повторные проверки в соответствии с соответствующими стандартами:
- 1) Спектральный анализ материала с помощью спектрометра;
- 2) Измерение толщины стенок труб и пластин с помощью толщиномера;
- 3) Измерение наружного диаметра и отклонения округлости концов труб с помощью штангенциркуля и измерительной ленты;
- 4) Визуально осмотрите каждую трубу (поштучно) на наличие дефектов, таких как ямки, трещины, корки и перекрывающиеся слои. Поверхность должна быть гладкой и без оксидной окалины. Внешний вид должен соответствовать требованиям соответствующих стандартов: проверьте наличие дефектов, таких как волнистость, складки, усадочные полости, шлаковые включения, прилипание песка, заломы, неполные сварные швы, перекрывающиеся слои, коррозия, острые царапины, ямки (не более 1,5 мм) и углубления (не более 5% окружности трубы и не более 40 мм).
- 5) Случайным образом отберите одну трубу из каждой партии для повторной проверки механических свойств с использованием универсальной испытательной машины;
- 6) Случайным образом отберите одну трубу из каждой партии для экспресс-анализа с целью определения химического состава материала;
- 7) Проводить 100% ультразвуковой неразрушающий контроль всех поступающих сырьевых материалов в соответствии с требованиями ASTM (Американского общества по испытанию материалов), чтобы гарантировать отсутствие трещин и расслоений. 8) Проводить измерение твердости каждого изделия: твердость в любой точке должна соответствовать соответствующим стандартным требованиям.
- 9) Результаты проверки всех материалов должны соответствовать сертификату качества сырьевых материалов; материалы без маркировки, номеров партий, сертификатов качества или с неполными сертификатами качества не могут быть использованы.
- 2.1.2 После прохождения материалов проверки испытательным отделом выдается сертификат проверки, позволяющий им перейти к следующему этапу обработки, и заполняется протокол повторной проверки материала. (Подробности см. в диаграмме контроля физико-химического контроля фитингов высокого давления и диаграмме контроля качества материалов для фитингов высокого давления.)
- 2.2 Резка и вырубка
- 2.2.1 Перед резкой и вырубкой технический отдел сначала выбирает материалы с достаточным запасом, исходя из размеров готового изделия и метода обработки, учитывая такие факторы, как утонение, деформация и различные потери при обработке, которые могут возникнуть в процессе производства. При необходимости изготавливается шаблон, и производственный отдел вырезает материалы в соответствии с размерами, указанными в шаблоне.
- 2.2.2 Во время резки и вырубки, в соответствии с проектными требованиями, необходимо четко указать и перенести наружный диаметр, толщину стенки, материал, номер трубы, номер партии печи и серийный номер заготовки сырья. Маркировка должна выполняться с использованием штамповки низконапряженной стали и покраски распылением, а подробные сведения об операции должны быть зафиксированы в технологической карте производственного процесса для обеспечения прослеживаемости материалов в процессе обработки.
- 2.2.3 После распила первой детали оператор проводит самопроверку и сообщает о результатах в испытательный центр для специализированной проверки. Только после прохождения проверки можно приступать к распилу других деталей, при этом каждая деталь проверяется и регистрируется. Для изделий, не прошедших проверку на распил, необходимо заполнить форму уведомления о несоответствии. Пригодность материала к обработке определяется после проверки техническим отделом; в противном случае материал подлежит утилизации.
- 2.3 Формование
- 5.3.1. Процесс прессования и формования фитингов для труб является важным этапом.
- 5.3.2. Очистить приспособление от мусора и проверить правильность работы электрических цепей, масляных цепей и тележки; обеспечить достаточное количество масла и целостность электрических цепей.
- 5.3.3. Строго контролировать скорость формования и использовать многоэкструзионное формование на прессе во время процесса формования.
- 2.4 Сварка
- 2.4.1 Сварка стальных листовых трубных фитингов встык выполняется опытными профессиональными сварщиками. Проводится соответствующая квалификация сварочных процедур в соответствии с требованиями, а также испытания механических свойств сварных швов. Сварочные работы выполняются в соответствии со строгими технологическими спецификациями. Процесс сварки осуществляется с использованием квалифицированных сварочных процедур, которые должны соответствовать соответствующим стандартам, таким как JB4708-2008. Сварщики также проходят оценку в соответствии с этими стандартами, чтобы считаться квалифицированными сварщиками. Сварка запрещена, если работа сварщика не соответствует его квалификации. В процессе сварки инженеры по контролю качества контролируют и измеряют контрольные точки и точки контроля этапов сварки, чтобы гарантировать отсутствие дефектов или проблем в этом критически важном процессе.
- 2.4.2 Процесс сварки строго выполняется в соответствии с «Руководством по сварочному процессу» компании. Сначала сварочные электроды сушатся в соответствии с инструкциями, указанными в сертификате качества электродов. После сушки электроды помещаются в термоизолированный ящик для дальнейшего использования. Для корневого шва используется аргонодуговая сварка, за которой следует ручная дуговая сварка для заполняющего и покрывающего швов. Во время корневого шва труба заполняется аргоном для защиты от перегрева и окисления. Температура между швами контролируется ниже 200℃ в процессе сварки. При сварке следует обращать внимание на перекрытия между швами, используя молоток или шлифовальный круг для шлифовки и очистки от сварочного шлака и брызг.
- 2.4.3 Использование углеродистой стали в качестве заземляющей проволоки во время сварки не допускается. Заземляющая проволока должна быть надежно закреплена на заготовке; точечная сварка запрещена. При прокатке стальных листов поверхность прокатного ролика должна быть покрыта материалом, не содержащим ионов железа. При сборке нельзя использовать инструменты, которые могут вызвать загрязнение ионами железа. 2.4.4 При проведении травления и пассивации следует по возможности избегать травления компонентов из углеродистой стали. Если этого избежать невозможно, необходимо предварительно принять защитные меры для компонентов из углеродистой стали.
- 2.4.4 Сварные фитинги должны пройти послесварочную термообработку для обеспечения механических свойств и других технических показателей сварного соединения, аналогичных основному материалу.
- 2.4.5 Сварные швы сварных фитингов должны пройти 100% рентгенографический контроль, и вам должен быть предоставлен отчет о рентгенографическом контроле.
- (Подробности см. в блок-схеме контроля качества сварки)
- 2.5 Процесс термообработки
- 2.5.1 Термообработка
- А. Фитинги должны пройти нормализацию и отпуск в соответствии со стандартными спецификациями. Зарегистрированные кривые и отчеты о термообработке должны быть включены в архив продукции в качестве части отгрузочной документации.
- 2.5.2 Для полуфабрикатов фитингов из стали P91 термообработка должна проводиться строго в соответствии с системой термообработки, указанной в соответствующих стандартах.
- 2.5.3 Перед термообработкой убедитесь, что печь для термообработки чистая и не содержит масла, золы, ржавчины и других металлов, отличных от обрабатываемого материала.
- 2.5.4 Все термообработанные фитинги для труб должны быть подвергнуты индивидуальному испытанию на твердость, и должен быть предоставлен соответствующий отчет о твердости.
- 2.5.5 Заготовки должны быть равномерно размещены в печи, все в пределах эффективной зоны нагрева, с минимальным расстоянием между ними 200 мм.
- 2.5.6 Нагревательное оборудование представляет собой газовую печь размером 4м*20м*2,5м. В каждую печь должен быть помещен образец для испытания.
- 2.5.7 Подготовка: Тщательно осмотрите оборудование, провода, термопары и т. д. и запускайте машину только после подтверждения нормальной работы оборудования и надежности соединений.
- 2.5.8 Контроль перепада температур: Для каждого цикла работы печи стремитесь к равномерной температуре на внутренних и внешних стенках всех труб. При работе при постоянной температуре разница температур между любыми двумя точками измерения в пределах диапазона нагрева должна быть менее 50℃.
- 2.5.9 Расположение точек измерения температуры: Положение термопар при установке должно основываться на принципе обеспечения точных, надежных и репрезентативных измерений температуры. Для горизонтальных труб точки измерения температуры должны располагаться симметрично по вертикали; для зонального регулирования температуры расположение термопар должно быть адаптировано к нагревательному устройству.
- 2.5.10 Требования к измерению температуры: Измерение температуры во время термообработки должно быть точным и надежным, и должна использоваться автоматическая регистрация температуры. Все используемые приборы, термопары и принадлежности должны быть откалиброваны и проверены в соответствии с метрологическими требованиями.
- 2.5.11 Метод измерения температуры: Термопары, инфракрасные термометры.
- 2.5.12 Метод регистрации: Таблица регистрации температуры и кривая термообработки.
- Термообработка сварных швов: Термообработка с использованием трековых нагревательных элементов.
- Все термообработанные фитинги для труб должны проходить индивидуальное испытание на твердость, и должен быть предоставлен соответствующий отчет о твердости.
- (Подробности см. на схеме системы обеспечения качества термообработки)
- 2.6 Механическая обработка и снятие фаски
- Снятие фаски с трубных фитингов осуществляется механической резкой. Наша компания располагает более чем 20 станками, включая различные токарные станки и силовые головки, и может обрабатывать различные толстостенные трубы, используя двойное V-образное или одинарное V-образное снятие фаски, а также внутреннее и внешнее снятие фаски в соответствии с соответствующими стандартами, указанными в заказе, и требованиями заказчика. Наша компания может выполнять обработку для снятия фаски полностью в соответствии со стандартами и техническими требованиями, обеспечивая удобство эксплуатации и сварки трубных фитингов.
- 2.7 Обработка поверхности
- 2.7.1 После механической обработки внутренние и внешние поверхности трубных фитингов из углеродистой и легированной стали подвергаются пескоструйной обработке для удаления ржавчины. После пескоструйной обработки и шлифовки внутренние и внешние поверхности трубных фитингов должны быть гладкими и иметь металлический блеск. Наличие ржавчины, окалины и других дефектов на трубных фитингах не допускается.
- 2.8 Контроль качества готовых фитингов для труб
- 2.8.1 Все фитинги для труб должны проходить визуальный осмотр. Визуальный осмотр должен проводиться поштучно и соответствовать следующим требованиям: Дефекты, такие как окалина, трещины, складки и включения шлака, не проникающие через минимальную толщину стенки, допускаются к удалению шлифованием. Остаточная толщина стенки после удаления дефектов не должна быть меньше минимальной толщины стенки. В противном случае фитинг для труб подлежит утилизации.
- 2.8.2 Перед отправкой с завода фитинги для труб должны проходить различные испытания в соответствии со стандартами, соответствующими требованиям заказа или требованиям, указанным покупателем. Все испытания должны проводиться квалифицированными специалистами, признанными Государственным бюро технического надзора.
- 2.8.3 Готовые фитинги для труб должны проходить следующие испытания:
- 1) Все фитинги для труб должны проходить геометрические испытания в соответствии с указанными соответствующими стандартами. 1) Допустимые отклонения по пунктам проверки должны соответствовать соответствующим стандартам.
- 2) Все фитинги из углеродистой и легированной стали должны проходить 100% контроль качества методом магнитотеллурического контроля (МТ) поштучно. При обнаружении микротрещин глубиной не более 0,8 мм методом МТ допускается шлифовка. В противном случае фитинг подлежит утилизации.
- 3) Все фаски сварных швов фитингов должны проходить 100% контроль качества методом МТ или 100% контроль качества методом КТ в соответствии с JB/T4730-2005.
- 2.8.4 Предоставлять пользователям различные отчеты о неразрушающем контроле (металлографическая структура, отчет о термообработке, ультразвуковой контроль и т. д.), протоколы контроля геометрических размеров и сертификаты качества продукции для фитингов.
-
10-162026
Описание технологического процесса производства фитингов из сплавов для труб
I. Описание производственного процесса1. Технологический процесс производства фи
-
10-052026
Reco Как выбрать отечественного производителя сборных труб
По мере развития отечественного промышленного трубопроводного строительства в ст
-
10-022026
Reco Как выбрать трубы из легированной стали? Рекомендуемые производители высококачественных труб A335P9/P91/P92.
Трубы из легированной стали A335P91 и A335P92: подробное руководство по выбору+8
-
10-022026
Reco Подробное описание марок мартенситной жаростойкой стали T92/P92
Сталь P92 относится к американскому стандарту мартенситных жаростойких сталей, с
-
04-012021
Перерабатывающие предприятия на рынке труб из легированной стали уже готовятся к крупномасштабной подготовке.
С внедрением большего количества мер микростимулирования реальный сектор экономики восстанавливается; поскольку в стране реализуются различные поддерживающие политики и меры по поддержке микростимулов
-
04-012021
Поддержка продавцов труб из легированной стали политики микростимулирования
За какое-то время цена на трубы из легированной стали резко упала. Анализ основных факторов падения цен связан не с так называемым избытком предложения на рынке, а с дальновидностью скрытых за ним мир

Навигация по сайту

微信
свяжитесь с нами
Китайская компания Hebei Hongcheng Pipe Industry Co., Ltd.
Телефон:+86-317-6855557
факс:+86-317-6396578
Мобильный телефон:+86-18031760999
почтовый ящик:hbhctg@163.com
Адрес: Яньшань, Цанчжоу, провинция Хэбэй, Китай
все права защищены:Китайская компания Hebei Hongcheng Pipe Industry Co., Ltd.
все права защищены:Китайская компания Hebei Hongcheng Pipe Industry Co., Ltd.
《Лицензия Китайской Народной Республики на оказание телекоммуникационных и информационных услуг》
Техподдержка:
Ссылки/ LINK:

